TPU drucken: Direct Drive, Bowden und die Grenzen der Flussrate
Bei TPU entscheidet nicht das Material, sondern der Weg dorthin. Woran Sie Ihren Extruder erkennen, welche Geschwindigkeit flexibles Filament verträgt und warum die erste Schicht die eigentliche Hürde ist.
Das Wichtigste in Kürze
- Die Materialfrage ist bei Flexteilen schnell beantwortet – es gibt nur TPU. Offen bleibt der Vorschub, und den entscheidet Ihr Extruder.
- Direct Drive gilt in den Rezensionen zu beiden TPU-Spulen als der unkomplizierte Weg – genannt werden bis 55 mm/s bei der SainSmart-Spule und 50–60 mm/s bei der OVERTURE-Spule.
- Bowden schließt TPU nicht aus, verlangt aber Rücksicht: Eine Rezension rät dort ausdrücklich von All-Metal-Hotends ab, mit PTFE-Liner läuft es zuverlässiger.
- Die Geschwindigkeit ist der Preis: 20–70 mm/s je nach Extrudersetup laut Rezensionen zur SainSmart-Spule, 50–60 mm/s laut Rezensionen zur OVERTURE-Spule – statt der dreistelligen Werte eines PLA-Profils.
- Einen Prozentwert für die Flussrate nennt keines der beiden Datenblätter. Eine Rezension zur OVERTURE-Spule begrenzt den Volumenstrom auf 6 mm³/s; ansonsten steht in den Rezensionen nur die Richtung: erste Schicht leicht überextrudiert.
- Laut Hersteller liegt die Extrusionstemperatur bei 200–220 °C (SainSmart) bzw. 210–230 °C (OVERTURE) – niedriger als bei PETG, ABS und ASA.
- Nicht direkt auf PEI drucken: TPU haftet dort laut einer Rezension zur SainSmart-Spule so stark, dass sich der Druck kaum löst.
Warum diese Seite und nicht die Materialübersicht
Unsere Übersicht der Filament-Arten führt TPU in einer Zeile der Eigenschaftstabelle und reicht die Frage danach bewusst weiter: „Das Teil soll nachgeben. Dafür gibt es nur TPU, und die Frage ist dann nicht mehr das Material, sondern der Extruder." Dieselbe Seite rät am Ende, vor dem Kauf den Extruder zu prüfen. Diese Seite ist die Antwort darauf – die Übersicht bleibt die Übersicht.
Die Kurzfassung steht außerdem in unseren häufigen Fragen unter „Was muss ich an meinem Drucker für TPU (flexibles Filament) prüfen?". Wenn Sie nur wissen wollen, ob Ihr Drucker infrage kommt, reicht sie. Alles darunter – Grenzwerte, Fehlerbilder, die Reihenfolge beim Einstellen – steht hier.
Direct Drive oder Bowden: woran Sie Ihren Extruder erkennen
Beide Bauarten schieben das Filament mit einem Zahnrad in die Heizzone. Der Unterschied ist die Strecke dazwischen, und die entscheidet bei weichem Filament alles.
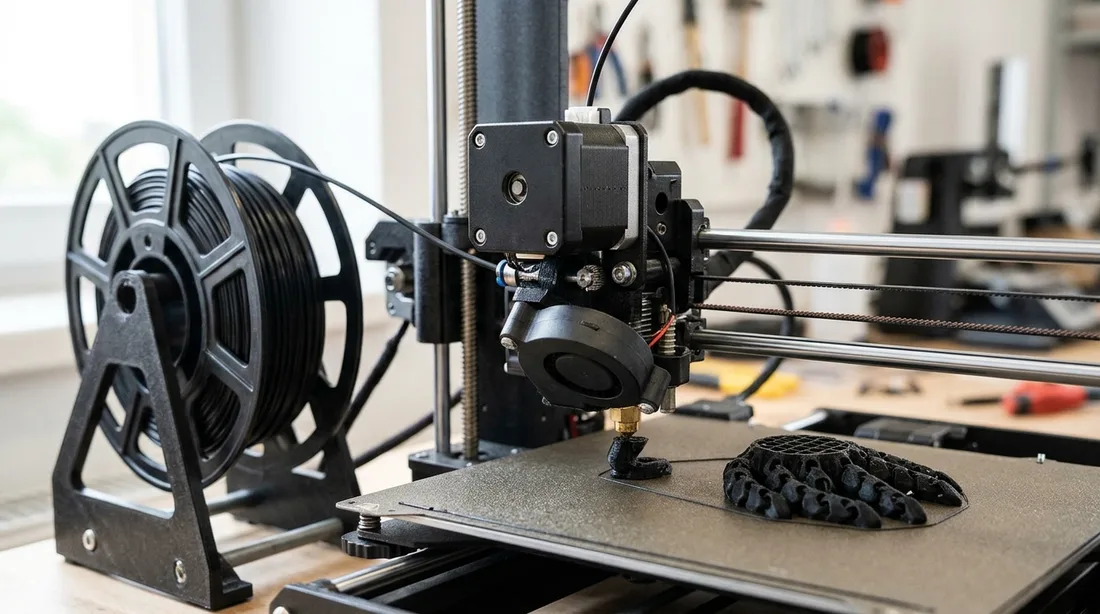
- Direct Drive. Der Vorschubmotor sitzt am Druckkopf, unmittelbar über der Düse. Der Weg vom Zahnrad bis zur Schmelze ist kurz, das Filament hat kaum Platz, nachzugeben.
- Bowden. Der Motor sitzt am Rahmen und schiebt das Filament durch einen PTFE-Schlauch zum Druckkopf. Dieser Schlauch ist bei TPU die kritische Stelle: Weiches Filament wird darin gestaucht, statt geschoben zu werden.
Sie müssen dafür nichts aufschrauben – ein Blick auf den Druckkopf genügt. Sitzt der Motor mit dem Zahnrad oben am Kopf und fährt mit ihm mit, ist es ein Direct Drive. Steckt am Kopf nur ein Schlauch, der zu einem Motor am Rahmen führt, ist es ein Bowden.
In den Rezensionen zu beiden TPU-Spulen beschreiben mehrere Nutzer Direct-Drive-Extruder als unkomplizierter: zur SainSmart-Spule mit Geschwindigkeiten bis 55 mm/s, zur OVERTURE-Spule mit 50–60 mm/s und dem generischen TPU-Profil des Druckers. Das ist keine Zusage für ein bestimmtes Druckermodell, sondern die Rezensionslage zu zwei Spulen – wie Ihr Drucker damit umgeht, zeigt der erste Kalibrierdruck.
Flexibles Filament drucken: was im Vorschubweg passiert
Starres Filament überträgt den Vorschub eins zu eins: Was das Zahnrad schiebt, kommt an der Düse an. TPU ist ein Elastomer und nimmt den Druck erst einmal in sich auf. Drei Folgen davon sehen Sie am Druckbild:
- Der Vorschub federt. Zwischen Zahnrad und Düse steht eine weiche Säule, die sich zusammenschiebt und wieder entspannt. Die Extrusion läuft dem Befehl damit nach – bei langem Weg stärker als bei kurzem.
- Das Filament kann ausweichen. Wo zwischen Zahnrad und Einlauf Spiel ist, wickelt sich weiches Filament bei Gegendruck seitlich heraus statt nach vorn. Danach steht der Druck, und die Ursache ist von außen nicht zu sehen.
- Der Widerstand vor dem Extruder zählt mit. Alles, was die Spule am Abrollen hindert, muss das Zahnrad aufbringen – bei TPU durch eine nachgebende Säule hindurch. Eine Rezension zur SainSmart-Spule erreichte mit einer selbstgebauten Filamentführung 80 mm/s wie bei PLA; das zeigt vor allem, wie viel am Weg zwischen Spule und Extruder hängt und wie viel Nacharbeit dafür nötig war.
Daraus folgt die wichtigste Einstellung überhaupt, und es ist keine im Profil: Rollen Sie vor dem Druck ein Stück Filament von Hand ab und prüfen Sie, ob die Spule leicht dreht und die Wicklung nicht klemmt.
TPU drucken mit Bowden: die Bedingungen
Ein Bowden-Aufbau verbietet TPU nicht, er verzeiht nur weniger. Zwei Punkte aus den Rezensionen zur SainSmart-Spule sind dabei konkret – zur OVERTURE-Spule nennen alle Rezensionen mit Angabe zum Extruder Direct Drive, über Bowden sagen sie nichts:
- All-Metal-Hotend vermeiden. Eine Rezension rät bei Bowden-Systemen ausdrücklich davon ab; zuverlässiger läuft es dort mit PTFE-Liner, also mit einem Hotend, dessen Schlauch bis an die Schmelzzone geführt ist.
- Langsamer werden. Die in den Rezensionen zur SainSmart-Spule genannten 20–70 mm/s sind eine Spanne über verschiedene Extrudersetups; welcher Wert zu welchem Aufbau gehört, geben die Angaben nicht her. Wer am Bowden anfängt, fängt deshalb am unteren Ende an und lässt sich die Geschwindigkeit vom Druckbild erlauben.
Dazu kommt, was kein Datenblatt nennt: Je kürzer und gerader der Schlauch verlegt ist und je weniger Luft zwischen Schlauch und Filament steht, desto weniger kann die weiche Säule ausweichen. Ein Schlauch, der in einer engen Schleife zum Kopf führt, ist bei PLA folgenlos und bei TPU eine Fehlerquelle.
Geschwindigkeit und Flussrate: die Grenze finden
Die Geschwindigkeit ist bei TPU der Wert, den Sie zuerst anfassen, und er geht nach unten. Rezensionen zur SainSmart-Spule nennen meist 20–70 mm/s je nach Extrudersetup, Rezensionen zur OVERTURE-Spule 50–60 mm/s an Direct-Drive-Druckern; ein PLA-Profil für dreistellige Geschwindigkeiten ist in beiden Fällen der falsche Ausgangspunkt. Beginnen Sie am unteren Ende und gehen Sie erst hoch, wenn mehrere Drucke ohne Aussetzer durchlaufen.
Bei der Flussrate ist die ehrliche Antwort unbequem: Einen Prozentwert nennt für keine der beiden Spulen die Herstellerangabe, und wir erfinden keinen. Was die Rezensionen hergeben, sind zwei Anhaltspunkte: Eine Rezension zur OVERTURE-Spule begrenzt den Volumenstrom auf 6 mm³/s, und eine Rezension zur SainSmart-Spule beschreibt die erste Schicht als anspruchsvoll und verlangt eine sorgfältige Nivellierung sowie leichte Überextrusion.
Praktisch heißt das: Kalibrieren Sie die Flussrate für diese Spule neu, statt den Wert des letzten Materials zu übernehmen. Das gilt bei jedem Materialwechsel, bei TPU aber mit einem Zusatz – weil der Vorschub federt, stimmt ein am Testwürfel gefundener Wert nur für diese Geschwindigkeit. Wer später schneller druckt, prüft ihn erneut.
Die Temperatur ist dagegen gesetzt: Laut Hersteller arbeitet die SainSmart-Spule bei 200–220 °C, die OVERTURE-Spule bei 210–230 °C Extrusionstemperatur bei 25–60 °C Druckbetttemperatur. Beides liegt unter PETG und deutlich unter ABS und ASA – wer von einem heißen Profil kommt, stellt auch hier nach unten. Eine Rezension zur OVERTURE-Spule beschreibt den brauchbaren Bereich zudem als eng: bei 225 °C deutlich dickflüssiger, bei 230 °C sehr dünnflüssig.
Erste Schicht, Betthaftung und das PEI-Problem
Die Haftung ist bei TPU nicht das Problem, sondern gelegentlich das Gegenteil. Laut Hersteller zeichnet sich die SainSmart-Spule durch eine hervorragende Betthaftung aus, und mehrere Rezensionen bestätigen gute Haftung auf Glas- und Kaptonbetten ohne Kühlung, auch mit Direct Drive. Zur OVERTURE-Spule beschreiben mehrere Rezensionen die Betthaftung ebenfalls als unkompliziert – eine davon druckt bei 25–30 °C Druckbetttemperatur, eine weitere ganz ohne beheiztes Bett.
Eine Rezension zur SainSmart-Spule beschreibt dagegen, dass sich Drucke von PEI-Oberflächen kaum ablösen lassen – direkt auf PEI zu drucken, wird deshalb abgeraten. Wer eine PEI-Platte fährt, braucht eine Trennschicht oder eine andere Oberfläche; die Alternative ist eine beschädigte Platte oder ein zerrissenes Teil.
Die erste Schicht selbst gilt laut einer Rezension zur SainSmart-Spule als anspruchsvoll: Das Druckbett muss sehr genau nivelliert und leicht überextrudiert werden. Nivellieren Sie also vor der ersten TPU-Spule neu, auch wenn PLA gerade einwandfrei läuft.
Stringing bei TPU: was hier anders ist
Fäden sind bei TPU zäh, aber die beiden Spulen fallen hier deutlich auseinander. Zur SainSmart-Spule bezeichnet eine Rezension Stringing als ungelöstes Problem, mehrere andere stufen es nach angepasster Retraction als hinnehmbar ein. Zur OVERTURE-Spule melden dagegen mehrere Rezensionen nahezu keine Fadenbildung, zwei davon mit dem generischen TPU-Profil ihres Druckers. Verlassen Sie sich darauf nicht: Beide Angaben sind Rezensionslagen zu je einer Spule, nicht eine Eigenschaft des Materials – und bei PETG lässt sich Stringing beherrschen, sobald das Filament trocken ist und die Retraction stimmt.
Der Grund ist derselbe weiche Vorschubweg: Ein Rückzug, der bei starrem Filament die Schmelze von der Düse wegzieht, wird bei TPU zum Teil von der nachgebenden Säule aufgenommen. Mehr Rückzug ist deshalb nicht die Lösung – er verschiebt nur die Lücken an den Schichtanfang. Wie Sie Retraction systematisch einstellen, statt nach Gefühl, steht im Ratgeber PLA oder PETG; die Methode gilt hier unverändert, nur die erreichbare Grenze liegt höher.
Ein Punkt gehört noch dazu: TPU ist hygroskopisch, und feuchtes Filament zieht Fäden, die keine Einstellung mehr wegbekommt – wie Sie das erkennen und beheben, steht im Ratgeber zum Filament trocknen. Die SainSmart-Spule kommt laut Herstellerangabe vakuumversiegelt mit Trockenmittelbeutel; für die OVERTURE-Spule beschreibt das eine Rezension, das Datenblatt nennt nur ein Jahr Haltbarkeit für ungeöffnete Spulen.
Wofür sich TPU lohnt – und wofür nicht
Für Schutzhüllen, Dämpfungselemente und andere Funktionsteile mit Elastizitätsanforderung wird die SainSmart-Spule in mehreren Rezensionen ausdrücklich empfohlen; die Schichthaftung beschreiben sie durchgehend als sehr stark, ein Nutzer bezeichnet einen Probedruck als praktisch unzerreißbar. Rezensionen zur OVERTURE-Spule nennen Dichtungen am Fahrrad, Vibrationsdämpfer, Möbelgleiter und Drohnenteile. Beide Spulen tragen damit denselben Zweck: Teile, die nachgeben und etwas aushalten sollen. Griffe kommen als typisches Flexteil dazu – das ist unsere Einordnung nach Materialeigenschaft und steht in keiner Rezension.
Umgekehrt ist TPU kein Ersatz für ein hartes Material: Für Bauteile, bei denen Härte und Steifigkeit gefragt sind, eignet es sich laut einer Rezension nicht. Wer ein Teil steif braucht, findet die Alternativen in der Materialübersicht.
Unsere TPU-Spulen im Vergleich
2 Spulen in unserem Vergleich tragen den Materialtyp TPU – hier stehen sie nach Bewertung sortiert. Die Bewertung folgt dem Raster aus 5 Kriterien, das wir auf der Vergleichsseite offenlegen; in der Vergleichstabelle finden Sie den Eintrag über den Materialtyp TPU oder den Zweck Flexteile.

OVERTURE TPU 95A Filament 1,75 mm, Schwarz, 1 kg
Günstigeres der beiden Flexfilamente: 16,99 € für 1 kg und laut Rezensionen unkompliziert im generischen TPU-Profil, mit widersprüchlicher Toleranzangabe.

SainSmart TPU 3D-Drucker Filament 1,75 mm, Schwarz, 0,8 kg
Das teurere der beiden Flexfilamente – laut Rezensionen sehr starke Schichthaftung, aber 32,49 € je Kilogramm und im Vorschub anspruchsvoller.
Was die Spulen kosten – und was draufsteht
Ein Punkt ist hier kein Druckthema, sondern ein Rechenthema: Von den beiden Flexfilamenten trägt eines ein Gebinde unter 1 kg, und der Preis je Kilogramm liegt entsprechend höher.
- Preis je Kilogramm 32,49 € bei 25,99 € für die 800-g-Spule – eines der teuersten Filamente in diesem Vergleich
In mehreren Rezensionen wird genau das kritisiert – 800 g statt der optisch suggerierten 1.000 g –, obwohl das Nettogewicht in der Artikelbeschreibung ausgewiesen ist. Die zweite Spule führt 1 kg; bei ihr ist der Listenpreis zugleich der Preis je Kilogramm. Wer den Preis vergleicht, vergleicht also je Kilogramm und nicht je Spule – der Unterschied ist hier größer als der zwischen zwei Materialtypen.
Häufige Fehler beim ersten TPU-Druck
- Das PLA-Profil übernehmen und nur die Düsentemperatur senken. Die Geschwindigkeit bleibt dabei auf PLA-Niveau, und der Vorschub kommt nicht mit.
- Bei Aussetzern mehr Vorschubdruck geben. Ein zu fest angestelltes Zahnrad knetet weiches Filament, statt es zu schieben.
- Die Spule im Regal lassen, wo sie gerade steht. Bei TPU zählt der Abrollwiderstand mit – eine klemmende Wicklung sieht aus wie ein Extruderproblem.
- Direkt auf PEI drucken. Das Teil hält dort laut einer Rezension besser, als Ihnen lieb ist.
- Zwei Werte gleichzeitig ändern. Danach weiß niemand, welcher geholfen hat – das gilt bei TPU wie bei jedem anderen Material.
Fazit
TPU ist kein schwieriges Material, sondern ein Material mit einer Bedingung: Der Weg von der Spule bis zur Düse muss kurz, straff und reibungsarm sein. Mit Direct Drive bringen Sie den kurzen Weg mitgeliefert; mit Bowden kaufen Sie ihn mit niedrigerer Geschwindigkeit, einem Hotend mit PTFE-Liner und sorgfältig verlegtem Schlauch.
Was dagegen nicht hilft, ist Raten bei den Zahlen. Belegt sind die Extrusionstemperaturen – 200–220 °C bei der SainSmart-Spule, 210–230 °C bei der OVERTURE-Spule laut Hersteller – und die Geschwindigkeiten aus den Rezensionen, 20–70 mm/s je nach Extrudersetup bzw. 50–60 mm/s. Alles Weitere gehört kalibriert. Welche Spule wir aus welchem Grund wie bewerten, steht mit allen Teilnoten im großen Filament-Vergleich.