Filament-Arten im Überblick: welches Filament für welchen Zweck
Acht Materialtypen stehen in unserem Vergleich, und jeder taugt genau dann, wenn eine bestimmte Bedingung erfüllt ist. Die Übersicht ordnet sie nach Eigenschaften, nach Anforderungen an den Drucker und nach dem Zweck, für den Sie das Teil drucken.
Das Wichtigste in Kürze
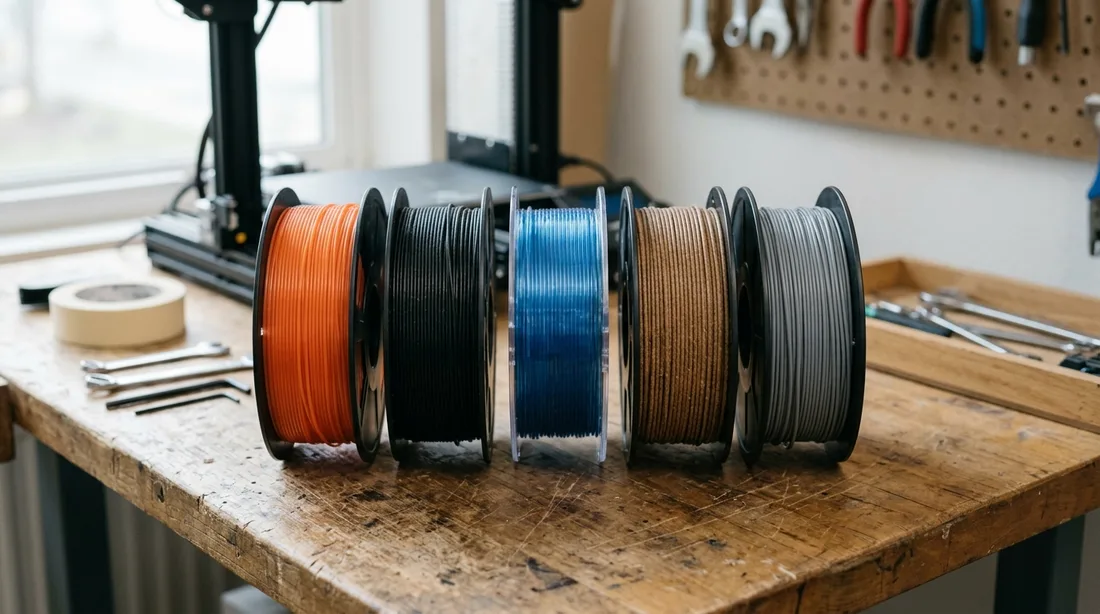
- Die erste Frage ist nicht das Material, sondern die Belastung: Optik, Mechanik, Wärme oder Witterung.
- PLA, PLA+ und PETG laufen auf einem offenen Drucker ohne geschlossenen Bauraum. ABS, ASA und carbonfasergefüllte Spulen stellen Bedingungen.
- ABS braucht einen geschlossenen Bauraum, ASA kommt oft auch ohne aus – beide gehören wegen der Emissionen nicht in den bewohnten Raum.
- Carbonfasergefüllte Filamente verschleißen Messingdüsen. IEMAI empfiehlt gehärteten Stahl oder Wolframkarbid.
- Holzgefülltes PLA druckt sich wie PLA, verstopft laut Rezensionen aber deutlich häufiger – langsam drucken und am unteren Ende der Temperaturspanne bleiben.
- „PLA+" ist keine Werkstoffnorm, sondern eine Herstellerbezeichnung für modifizierte PLA-Rezepturen.
Filament-Eigenschaften: die Tabelle
Alle Zahlen stammen aus den Datenblättern und Herstellerangaben der Spulen in unserem Vergleich. Wo ein Hersteller keinen Wert nennt, steht hier keiner – geschätzt wird nichts.
| Materialtyp | Stärke | Bedingung | Typischer Einsatz |
|---|---|---|---|
| PLA | Leicht zu drucken, geringer Verzug, matte und glatte Oberflächen | Keine besondere Anforderung – druckt auf jedem offenen Drucker ohne Zusatzausstattung | Modelle, Deko, Prototypen |
| PLA+ | Laut eSUN höhere Festigkeit und Zähigkeit als Standard-PLA, weniger bruchanfällig | Keine besondere Anforderung – wie Standard-PLA ohne geschlossenen Bauraum | Funktionsteile ohne Hitze |
| PETG | Laut Hersteller hohe Zähigkeit und Schlagfestigkeit, wasser- und chemikalienbeständig | Trockene Lagerung nötig (Trockenbox empfehlenswert), sonst Stringing beim Druck | Halterungen, Gehäuse, Feuchtbereich |
| ABS | Vicat-Erweichungstemperatur 104 °C laut Polymaker, schlagfest | Geschlossener, beheizter Bauraum; Warping (Verzug); Belüftung | Innenliegende Technikteile |
| ASA | HDT 106 °C bei 0,45 MPa laut Anycubic, UV- und Oxidationsschutz laut Herstellerangabe | Anders als ABS meist auch ohne geschlossenen Bauraum möglich, Belüftung bleibt nötig | Außenteile, Fahrzeug, Garten |
| TPU | Flexibel und abriebfest laut Herstellerangabe, 200–230 °C Düsentemperatur je nach Spule | Anspruchsvoll im Vorschub, besonders an Bowden-Druckern | Dichtungen, Dämpfer, Griffe |
| Carbonfasergefüllt | Steif und verwindungsfest, mattes Finish; eine Rezension nennt rund 20 % Kohlefaseranteil | Gehärtete Düse Pflicht (gehärteter Stahl oder Wolframkarbid laut IEMAI), Trocknen vorausgesetzt | Belastete Funktionsteile |
| Holzgefüllt | Holzoptik und raue, schleifbare Oberfläche; 190–230 °C Düsentemperatur laut Creality | Verstopft laut mehreren Rezensionen leicht; langsam drucken, Brim gegen Warping (Verzug) | Deko, Modellbau, Sichtteile |
Die Tabelle beantwortet die Materialfrage nicht allein. Zwei Spalten entscheiden in der Praxis häufiger als die Stärke: die Bedingung – haben Sie den Bauraum, die Düse, die Trockenbox? – und der Preis je Kilogramm, der in unserem Vergleich keinem klaren Muster nach Materialtyp folgt.
Welches Filament für welchen Zweck
Wir ordnen jede Spule einem von 4 Zwecken zu. Die Zuordnung ist auch der Filter auf der Vergleichsseite – wer den Zweck kennt, braucht die Materialfrage nicht mehr selbst zu beantworten.
- Deko & Prototypen. Das Teil wird angesehen, nicht belastet. Hier zählen Oberfläche und Preis, und PLA ist das Material der Wahl – eine matte Rezeptur im Vergleich reduziert laut Hersteller zusätzlich die sichtbaren Schichtlinien, eine holzgefüllte gibt dem Teil Holzoptik und eine schleifbare Oberfläche.
- Funktionsteile. Das Teil trägt, klemmt oder hält etwas. PETG, PLA+ und carbonfasergefülltes PETG spielen hier gegeneinander; wird es zusätzlich warm, kommen eine hitzebeständige PLA-Rezeptur und ABS dazu.
- Außeneinsatz. Sonne, Regen, Frost. Der entscheidende Wert ist nicht die Festigkeit, sondern die UV-Beständigkeit – deshalb ASA und nicht ABS.
- Flexteile. Das Teil soll nachgeben. Dafür gibt es nur TPU, und die Frage ist dann nicht mehr das Material, sondern der Extruder – was er leisten muss, steht im Ratgeber TPU drucken.
Eine Spule je Materialtyp
Für jeden der 8 Materialtypen steht hier der bestbewertete Eintrag aus unserem Vergleich – bei mehreren Kandidaten eine Auswahl, bei einem einzigen schlicht dieser. Die Bewertung folgt dem Raster aus 5 Kriterien, das wir auf der Vergleichsseite offenlegen.
 Empfehlung
DEEPLEE Matte PLA Filament 1,75 mm, Minzgrün, 1 kg
Mattes PLA-Filament mit laut Hersteller ± 0,02 mm Maßgenauigkeit und in den Rezensionen durchweg gelobter Schichthaftung und Spulenqualität.

eSUN PLA+ Filament 1,75 mm, Olivgrün, 1 kg
PLA+ mit laut Hersteller höherer Festigkeit als Standard-PLA – Rezensionen bestätigen das, vereinzelt aber eine Chargenabweichung mit Blasenbildung.

eSUN PETG+HS Filament 1,75 mm, Schwarz, 1 kg
PETG für Hochgeschwindigkeitsdruck mit laut Rezensionen konstanter Maßhaltigkeit – bei Funktionsteilen aber schwächere Schichthaftung als reguläres PETG.

Polymaker PolyLite ABS Filament, Türkis, 1 kg
Einziges ABS im Vergleich, laut Hersteller 104 °C Vicat-Erweichungstemperatur – eine Rezension meldet starkes Warping und schlechte Bettlösung.

Anycubic ASA Filament 1,75 mm, Grau, 1 kg
Günstigstes ASA im Vergleich, laut Hersteller 106 °C Wärmeformbeständigkeit – eine Rezension bestätigt UV-Beständigkeit, eine andere starkes Warping.

OVERTURE TPU 95A Filament 1,75 mm, Schwarz, 1 kg
Günstigeres der beiden Flexfilamente: 16,99 € für 1 kg und laut Rezensionen unkompliziert im generischen TPU-Profil, mit widersprüchlicher Toleranzangabe.

IEMAI PETG-CF Filament 1,75 mm, Carbonfaser, Schwarz, 1 kg
Carbonfasergefülltes PETG mit hoher Steifigkeit und mattem Finish laut Rezensionen – braucht eine gehärtete Düse und sorgfältiges Trocknen.
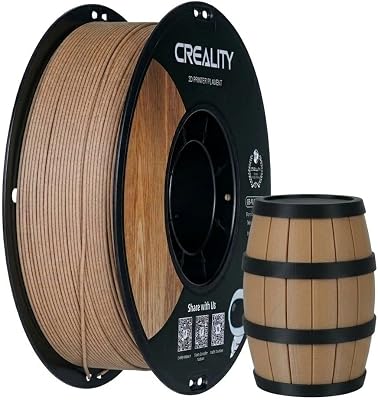
Creality CR-PLA Holzfilament 1,75 mm, Holztextur, 1 kg
Holzgefülltes PLA mit vom Hersteller angegebener Maßgenauigkeit von ± 0,02 mm: Holzoptik zum Schleifen, dafür mit belegtem Risiko für Verstopfungen.
Materialien, die dieser Vergleich nicht führt
Die Liste der Filament-Arten endet nicht bei acht. Zu den folgenden Materialien steht keine Spule in unserem Vergleich – wir beschreiben sie deshalb nur der Einordnung halber und nennen kein Produkt dazu.
- PA (Nylon). Zäh und abriebfest, das übliche Material für Zahnräder und Gleitlager. Extrem hygroskopisch: Ohne Trockenbox im laufenden Druck ist das Ergebnis schaumig.
- PC (Polycarbonat). Die höchste Temperaturbeständigkeit der gängigen FDM-Werkstoffe, dafür hohe Düsentemperaturen, geschlossener Bauraum und deutliches Warping. Ein Material für Drucker, die dafür gebaut sind.
- PVA. Wasserlösliches Stützmaterial für Drucker mit zweitem Extruder. Es löst das Problem komplexer Überhänge und schafft ein neues: Es ist teuer und zieht Feuchtigkeit schneller als alles andere.
- HIPS. Das klassische Stützmaterial für ABS, löslich in Limonen statt in Wasser.
- Silk-PLA und metallgefüllte Filamente. Weitere Optikvarianten auf PLA-Basis neben der holzgefüllten Spule in unserem Vergleich. Sie drucken sich wie PLA, verschleißen bei Füllstoffen aber die Düse und ändern nichts an der Mechanik des Teils.
- PP (Polypropylen). Chemikalienbeständig und sehr zäh, aber notorisch schwer auf dem Druckbett zu halten.
Wächst unser Vergleich um eine dieser Spulen, wächst die Facette Materialtyp auf der Vergleichsseite mit. Bis dahin gilt: kein Produkt ohne abgerufene Produktseite.
So grenzen Sie die Materialwahl ein
- Wird das Teil warm? Über Handwärme hinaus scheiden Standard-PLA und PLA+ aus. Dann PETG, eine hitzebeständige PLA-Rezeptur, ABS oder ASA.
- Liegt es draußen? Dann ASA – UV-Beständigkeit ist der ganze Unterschied zu ABS.
- Soll es nachgeben? Dann TPU, und prüfen Sie vorher Ihren Extruder – Direct Drive oder Bowden entscheidet hier mehr als die Spule.
- Soll es steif bleiben? Dann carbonfasergefülltes PETG – und eine gehärtete Düse.
- Soll es wie Holz aussehen? Dann holzgefülltes PLA – mit Brim, niedriger Düsentemperatur und einem Blick in die Düse zwischen zwei Drucken.
- Nichts davon? Dann PLA. Das ist keine Verlegenheitslösung, sondern in den meisten Fällen die richtige Antwort.
Fazit
Die Materialfrage klärt sich über die Bedingung, nicht über die Bestenliste. Für den Großteil dessen, was auf Hobbydruckern entsteht, reicht PLA; PETG ist der pragmatische Schritt nach oben, ASA der einzige sinnvolle für draußen, TPU der Sonderfall.
Alle Spulen mit Bewertung und Filter nach Materialtyp und Zweck stehen im großen Filament-Vergleich. Die häufigste Einzelentscheidung behandelt der Ratgeber PLA oder PETG.