ABS oder ASA drucken: geschlossener Bauraum, Warping und UV-Beständigkeit
ABS und ASA sind die beiden Materialien, an denen offene Drucker scheitern. Was der Bauraum wirklich leisten muss, wie Sie Warping (Verzug) in den Griff bekommen und warum für Außenteile nur eines der beiden infrage kommt.
Das Wichtigste in Kürze
- Chemisch sind ABS und ASA nah verwandt. Zwei Dinge unterscheiden sie in der Praxis: die UV-Beständigkeit – und der Bauraum, den ABS zwingend braucht und ASA meist auch ohne auskommt.
- Für Außenteile heißt die Antwort ASA: Anycubic gibt für sein ASA ausdrücklich UV- und Oxidationsschutz an.
- ABS verlangt einen geschlossenen Bauraum – ohne ihn meldet eine Rezension zu unserem ABS-Eintrag starkes Warping und Ablösen vom Druckbett. ASA kommt laut mehreren Rezensionen auch ohne aus, sofern Zugluft und ein kalter Raum vermieden werden.
- Die Wärmewerte liegen dicht beieinander: Vicat 104 °C für das ABS laut Polymaker, HDT 106 °C bei 0,45 MPa für das ASA laut Anycubic.
- Ein Punkt spricht trotzdem für ABS: Es lässt sich laut Rezension mit Acetonpapier nachbearbeiten – eine Option, die für keine der beiden ASA-Spulen in unseren Quellen erwähnt wird.
- Belüftung ist keine Komfortfrage. Der Drucker gehört bei beiden Materialien nicht in den bewohnten Raum.
ABS oder ASA: der Unterschied ist die Sonne
Wer die beiden Materialien nebeneinander druckt, merkt bei Temperatur und Neigung zum Verzug wenig Unterschied – beim Bauraum dagegen schon: ABS braucht ihn, ASA kommt meist auch ohne aus (mehr dazu weiter unten). Der Unterschied bei der UV-Beständigkeit zeigt sich erst nach Monaten – und nur draußen.
ASA ist auf Witterung ausgelegt. Anycubic beschreibt für sein ASA eine Formel mit UV- und Oxidationsschutz; eine Rezension dazu berichtet von einem Bauteil, das über ein Jahr hinter der Windschutzscheibe farbstabil blieb. Für ABS macht kein Hersteller in unserem Vergleich eine vergleichbare Angabe. Beim Preis dreht sich das Bild sogar um: Das ABS in unserem Vergleich ist die einzige Spule ihres Typs und mit 25,90 € je Kilogramm teurer als das Anycubic ASA (17,99 € je Kilogramm) – für Innenteile ohne Witterungsanspruch spricht der Preis in diesem Vergleich also eher für ASA. Die aktuellen Werte stehen in der Vergleichstabelle.
Als Faustregel: Draußen ASA – dafür steht die UV-Beständigkeit, die kein ABS in diesem Vergleich bietet. Drinnen ist die Entscheidung enger: Der Preis spricht inzwischen für ASA, aber ein Punkt bleibt für ABS – die Möglichkeit, mit Acetonpapier nachzubearbeiten (laut einer Rezension zu unserem Eintrag, eine Option, die für keine der beiden ASA-Spulen in unseren Quellen erwähnt wird). Wer diesen Punkt nicht braucht, für den bleibt der Preis das Argument – und der spricht für ASA. Spielen weder Wärme noch Witterung eine Rolle, reicht ohnehin PETG.
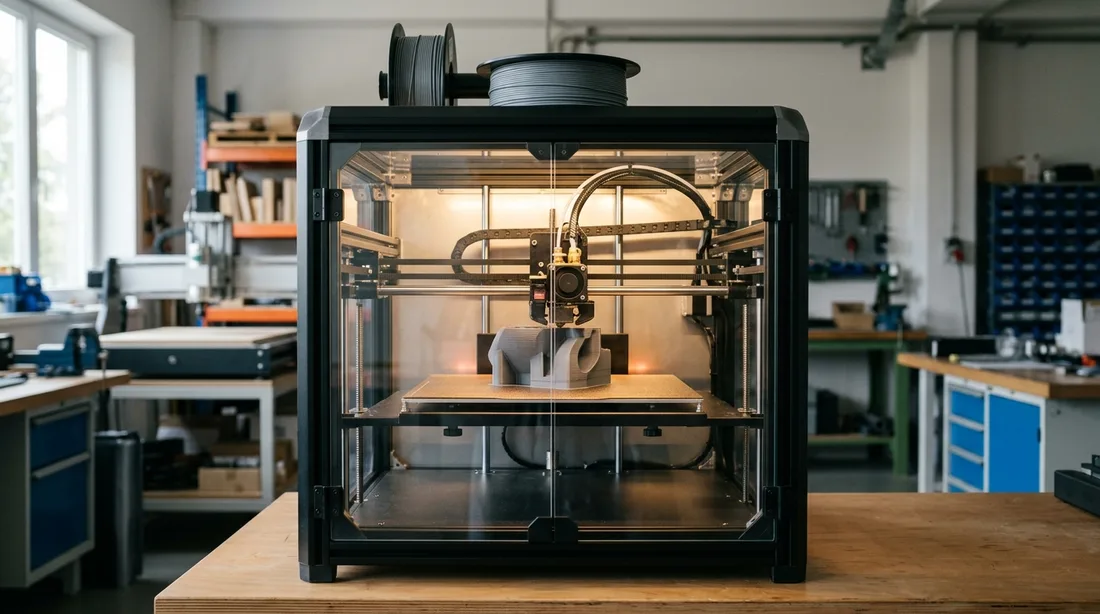
Ist ein geschlossener Bauraum notwendig?
Für ABS meist ja. Zwei Rezensionen zu unserem ABS-Eintrag, die unkomplizierten Druck melden, nennen dafür ausdrücklich einen geschlossenen und beheizten Bauraum; eine dritte berichtet ebenfalls unkomplizierten Druck, ohne den Bauraum überhaupt zu erwähnen. Die Rezension, die starkes Warping und Ablösen vom Druckbett meldet, nennt keinen Bauraum.
Bei ASA ist das Bild gemischter. Zu beiden ASA-Spulen in unserem Vergleich berichten Rezensionen von unkompliziertem Druck ohne geschlossenen Bauraum – solange Zugluft und ein kalter Raum vermieden werden. Eine Rezension zum extrudr DuraPro ASA verlangt umgekehrt ausdrücklich einen geschlossenen Bauraum; eine weitere zum Anycubic ASA erreichte zuverlässige Haftung erst mit deutlich höheren Temperaturen inklusive beheiztem Bauraum. Ohne Bauraum drucken Sie ASA also auf eigenes Risiko und mit mehr Nacharbeit, zwingend ist er anders als bei ABS nach unseren Quellen nicht.
Der Grund ist Physik und keine Materialmarotte. ABS und ASA schwinden beim Abkühlen deutlich. Kühlt die untere Schicht schneller ab als die darüberliegende, zieht sich das Teil an den Rändern nach oben – erst löst sich die Ecke, dann die Kante, dann der halbe Druck. Ein geschlossener Bauraum hält die Temperatur im Bauteil gleichmäßig, und genau das ist seine Aufgabe.
Was Sie stattdessen tun können, wenn der Drucker offen ist:
- Klein bleiben. Kleine Teile lassen sich mit einem Brim retten, große nicht – die Kraft wächst mit der Grundfläche.
- Zugluft ausschließen. Ein offenes Fenster hinter dem Drucker reicht, um einen gelungenen Druck in der dritten Schicht zu beenden.
- Improvisieren. Eine Haube aus Karton oder eine Kunststoffbox über dem Drucker ist kein beheizter Bauraum, hält aber die Zugluft ab. Achten Sie darauf, dass Netzteil und Elektronik außerhalb bleiben.
ABS-Warping vermeiden: die Stellschrauben
Warping ist bei ABS und ASA der Normalfall, gegen den gearbeitet wird – nicht der Defekt. Die Reihenfolge ist wichtig, weil die ersten beiden Punkte mehr bringen als alle übrigen zusammen:
- Bauraumtemperatur. Geschlossen und warm – ohne das bleiben die restlichen Punkte Kosmetik.
- Druckbetttemperatur nach Datenblatt. extrudr gibt für sein ASA eine Druckbetttemperatur von 90–110 °C an und empfiehlt 230–260 °C an der Düse. Für ABS nennt der Hersteller unseres Eintrags keinen Wert; hier gilt die Angabe auf dem Etikett.
- Bauteilkühlung aus oder fast aus. Was bei PLA die Überhänge rettet, erzeugt hier genau den Temperatursprung, der das Teil hochzieht.
- Brim statt Raft. Mehr Haftfläche an der Kante, und die Kante ist die Stelle, an der es anfängt.
- Ecken entschärfen. Verrundete Grundflächen ziehen weniger als scharfe 90-Grad-Ecken.
- Sauberes Druckbett. Fett von den Fingern kostet mehr Haftung als jede Einstellung bringt.
- Trockenes Filament. Feuchtigkeit verschlechtert die Schichthaftung zusätzlich – wie Sie sie erkennen, steht im Ratgeber zum Trocknen.
Bei ASA ist der Ausgangspunkt etwas günstiger: extrudr beschreibt für seine Rezeptur geringen Verzug und gute Schichthaftung. Das ist eine Herstellerangabe, kein Freibrief – die Rezension zu einem anderen ASA in unserem Vergleich meldet trotzdem starkes Warping.
UV-beständiges Filament für den Außenbereich
Ein Bauteil, das draußen liegt, hat zwei Gegner: Wärme und UV-Strahlung. Gegen Wärme hilft jedes der Technikmaterialien, gegen UV nur ASA. Was ohne UV-Schutz passiert, sieht man dem Teil an, bevor es bricht – die Farbe verblasst, die Oberfläche kreidet, und erst danach werden die Schichten spröde.
Typische Kandidaten für ASA sind Halterungen am Fahrzeug, Gehäuse für Gartenelektronik, Kennzeichen- und Sensorhalter, Klemmen an Regentonne oder Gewächshaus. Beide ASA-Einträge in unserem Vergleich nennen UV- und Witterungsbeständigkeit in der Herstellerangabe; einer von beiden kommt allerdings als 750-g-Spule, was den Preis je Kilogramm deutlich über den der 1-kg-Spulen hebt.
Nicht geeignet für draußen ist PLA, auch nicht die Hochtemperatur-Variante: Ein Wert für Wärme ist keine Aussage über UV-Strahlung.
Filament für hohe Temperaturen: was 104 °C und 106 °C bedeuten
Die beiden Zahlen, die in diesem Feld herumgereicht werden, messen nicht dasselbe. Polymaker gibt für sein ABS eine Vicat-Erweichungstemperatur von 104 °C an – die Temperatur, bei der eine genormte Nadel unter definierter Last ins Material eindringt. Anycubic nennt für sein ASA eine Wärmeformbeständigkeit (HDT) von 106 °C bei 0,45 MPa – die Temperatur, bei der sich ein belasteter Prüfstab um ein festgelegtes Maß durchbiegt.
Beide Werte sind Laborgrößen aus dem Datenblatt und keine Zusage für Ihr Bauteil. Wandstärke, Füllgrad, Druckrichtung und die tatsächliche Last verschieben die Grenze nach unten. Als Reihenfolge taugen sie trotzdem: ABS und ASA halten Wärme deutlich besser aus als Standard-PLA, und innerhalb dieser beiden liegen sie praktisch gleichauf.
Belüftung, Geruch und wo der Drucker steht
ABS und ASA setzen beim Druck flüchtige Bestandteile und Partikel frei. Polymaker wirbt für sein ABS mit einer geruchsarmen Formulierung, Anycubic beschreibt sein ASA als geruchsärmer im Druck als Standard-ABS. Beides sind Herstellerangaben zum Geruch – und Geruch ist kein Messwert für Emissionen.
Praktisch heißt das: Der Drucker gehört in einen Raum, der belüftet wird, besser noch in einen Bauraum mit Abluftführung oder Filter. Wer im Wohnzimmer druckt, nimmt PLA oder PETG.
ABS und ASA in unserem Vergleich
Diese Spulen decken die beiden Materialtypen ab. Die Bewertung folgt dem Raster aus 5 Kriterien, das wir auf der Vergleichsseite offenlegen.

Polymaker PolyLite ABS Filament, Türkis, 1 kg
Einziges ABS im Vergleich, laut Hersteller 104 °C Vicat-Erweichungstemperatur – eine Rezension meldet starkes Warping und schlechte Bettlösung.

Anycubic ASA Filament 1,75 mm, Grau, 1 kg
Günstigstes ASA im Vergleich, laut Hersteller 106 °C Wärmeformbeständigkeit – eine Rezension bestätigt UV-Beständigkeit, eine andere starkes Warping.

extrudr DuraPro ASA Filament 1,75 mm, Schwarz, 750 g
Druckt sich laut Rezensionen unkompliziert mit mattem Finish und UV-Beständigkeit – bei 33,32 € je Kilogramm aber deutlich teurer als das andere ASA.
Häufige Fehler
- ABS auf einem offenen Drucker im Zugluftbereich – und die Schuld beim Filament suchen.
- Die Bauteilkühlung aus dem PLA-Profil übernehmen. Sie ist die häufigste Einzelursache für abgelöste Ecken.
- ABS für ein Außenteil nehmen, weil es „hitzebeständig" ist. Der Wert gilt der Wärme, nicht der Sonne.
- Die Spule offen lagern. Auch ABS und ASA sind hygroskopisch, und die Schichthaftung ist hier ohnehin der wunde Punkt.
Fazit
ABS und ASA sind keine Materialien für den ersten Monat mit dem Drucker, und sie werden es auch mit den besten Einstellungen nicht. Wer den geschlossenen Bauraum und die Belüftung hat, bekommt dafür Teile, die Wärme aushalten – und mit ASA solche, die auch nach einem Sommer draußen noch die Farbe haben, mit der sie gedruckt wurden.
Alle Spulen mit Bewertung und Filter nach Materialtyp stehen im großen Filament-Vergleich; die Einordnung aller Materialtypen nebeneinander bietet der Ratgeber zu den Filament-Arten.