Filament trocknen: feuchte Spulen erkennen, retten und trocken halten
Eine Spule, die in der Düse knackt und Fäden zieht, ist selten schlecht verarbeitet – sie ist nass. Wie Sie Feuchtigkeit erkennen, mit welchen Mitteln Sie sie wieder herausbekommen und woran ein Backofen-Versuch typischerweise scheitert.
Das Wichtigste in Kürze
- Alle gängigen Filamente sind hygroskopisch – PLA ebenso wie PETG, ABS, ASA und TPU. Der Unterschied liegt im Tempo, nicht im Prinzip.
- Das eindeutigste Anzeichen ist Knacken oder Zischen in der Düse, dazu Stringing, das durch keine Retraction-Einstellung weggeht.
- Trockenbox und Dörrautomat sind die verlässlichen Wege. Der Backofen ist die Notlösung und die einzige Methode, bei der die Spule Schaden nehmen kann.
- Die Obergrenze ist immer das Material: Polymaker gibt für sein ABS eine Vicat-Erweichungstemperatur von 104 °C an, Anycubic für sein ASA eine HDT von 106 °C – Standard-PLA liegt deutlich darunter.
- Frisch geöffnet ist eine vakuumversiegelte Spule meist trocken – vereinzelte Rezensionen zu Spulen in unserem Vergleich melden dennoch Restfeuchte trotz intakter Verpackung. Alles Weitere entscheidet die Lagerung nach dem ersten Druck.
Warum Filament überhaupt Feuchtigkeit zieht
Filament nimmt Wasser aus der Raumluft auf – hygroskopisch heißt genau das. In der Heizzone verdampft dieses Wasser schlagartig. Der Dampf reißt den Schmelzestrang auf, und was aus der Düse kommt, ist schaumiger als es sollte: raue Oberflächen, Blasen, schlechtere Schichthaftung, Fäden zwischen allen Inseln.
Deshalb liefern Hersteller vakuumversiegelt aus. Zu zwei Spulen in unserem Vergleich gehört laut Herstellerangabe zusätzlich ein Trockenmittelbeutel im verschweißten Beutel – das schützt in aller Regel bis zum ersten Öffnen. Eine Garantie ist das nicht: Zu drei anderen Spulen in unserem Vergleich berichten Rezensionen von Restfeuchte trotz eingeschweißter Verpackung, in einem Fall direkt aus dem Beutel. Ob Ihre Lieferung trocken war, zeigt zuverlässig erst der erste Druck.
Wie schnell es kritisch wird, hängt am Material und an der Werkstatt. In einer Kellerwerkstatt im Spätsommer ist eine offen stehende Spule nach Wochen auffällig, in einem trockenen, beheizten Raum dauert es länger. Ein Verfallsdatum gibt es nicht – nur eine Feuchtigkeitsgrenze.
Feuchtes Filament erkennen: fünf Anzeichen
- Knacken oder Zischen in der Düse während der Extrusion – das ist verdampfendes Wasser, und es ist das eindeutigste Signal.
- Stringing, das keine Einstellung wegbekommt. Wenn niedrigere Düsentemperatur und mehr Retraction nichts ändern, liegt es nicht am Profil.
- Aufgeraute, blasige Oberflächen statt eines gleichmäßigen Strangs, besonders bei langsamen Außenwänden sichtbar.
- Schlechte Schichthaftung bei sonst unveränderten Einstellungen – das Teil bricht entlang der Schichten, wo es vorher hielt.
- Sprödes Filament, das beim Abwickeln bricht. Das trifft vor allem PLA, das lange offen lag.
Die sicherste Probe ist ein zweiter Druck desselben Modells nach dem Trocknen. Bei PETG ist das Stringing der deutlichste Hinweis – mehrere Rezensionen zu unserem eSUN PETG+HS nennen gründliches Trocknen als Voraussetzung für saubere Ergebnisse, nicht als Kür – die zweite PETG-Spule im Vergleich lief laut Rezension auch ungetrocknet direkt aus der Verpackung.
Filament trocknen: Trockenbox, Dörrautomat oder Backofen
Drei Wege zum aktiven Trocknen sind in der Praxis üblich, und sie unterscheiden sich weniger im Ergebnis als im Risiko für die Spule. Eine vierte Zeile in der folgenden Tabelle gehört nicht dazu: Trockenmittel hält bereits trockenes Filament trocken, holt aber keine Feuchtigkeit aus dem Material heraus.
| Methode | Stärke | Schwäche |
|---|---|---|
| Filament-Trockenbox | Regelt auf eine eingestellte Temperatur und kann während des Drucks weiterlaufen | Fasst meist nur eine oder zwei Spulen |
| Dörrautomat | Große Kammer, gleichmäßige Umluft, mehrere Spulen gleichzeitig | Thermostat oft grob gestuft; Einlegeböden müssen weichen |
| Backofen | Steht in jeder Küche, kostet nichts | Ungenaue Regelung, Nachheizspitzen, Feuchtigkeit bleibt im geschlossenen Garraum |
| Trockenmittel im verschlossenen Behälter | Hält eine trockene Spule trocken | Bekommt Feuchtigkeit aus dem Material nicht heraus |
Die Obergrenze für die Temperatur gibt immer das Material vor, nicht die Methode: getrocknet wird unterhalb des Bereichs, in dem das Filament weich wird. Für ABS nennt Polymaker eine Vicat-Erweichungstemperatur von 104 °C, Anycubic für sein ASA eine HDT von 106 °C. Standard-PLA liegt deutlich darunter und verlangt deshalb meist die niedrigste Einstellung. Eine Hochtemperatur-Rezeptur im Vergleich nennt laut Hersteller bis zu 130 °C Wärmeformbeständigkeit – daraus lässt sich keine höhere Trockentemperatur ableiten: Rezensionen zu genau diesem Filament dokumentieren ein bereits bei 85 °C stellenweise weich gewordenes Teil und ein in der Spülmaschine verformtes Teil. Kein Datenblatt in unserem Vergleich nennt eine eigene Trockentemperatur – maßgeblich ist die Angabe auf dem Etikett Ihrer Spule, bei der Hochtemperatur-Rezeptur im Zweifel vorsichtig und mit niedrigerer Temperatur beginnen.
Eine Trockendauer nennt aus demselben Grund ebenfalls kein Datenblatt in unserem Vergleich – und anders als bei der Temperatur gibt es dafür auch keinen einzelnen richtigen Wert: Wie lange es dauert, hängt an Spulengröße, Restfeuchte und dem verwendeten Gerät, deshalb steht die Zeit in der Anleitung Ihrer Trockenbox oder Ihres Dörrautomaten, nicht auf der Spule. Zuverlässiger als jede geschätzte Stundenzahl ist der zweite Probedruck aus dem Abschnitt oben: Bleiben Knacken, Stringing und raue Oberflächen aus, war die Zeit ausreichend – treten sie weiter auf, läuft das Gerät bei Trockenbox und Dörrautomat einfach weiter.
Filament im Backofen trocknen – und was dabei schiefgeht
Der Backofen funktioniert, aber er verzeiht nichts. Vier Punkte entscheiden über Erfolg und Totalschaden:
- Die Regelung schwankt. Ein Haushaltsofen hält den eingestellten Wert nicht, sondern pendelt darum – und die Spitze nach oben kostet die Spule. Wer keinen zweiten Thermometerwert im Garraum hat, trocknet blind.
- Umluft ja, Grill nie. Oberhitze strahlt direkt auf die obere Wicklung; dort verklebt das Filament, während der Kern noch feucht ist.
- Die Tür braucht einen Spalt. Im geschlossenen Garraum bleibt das ausgetriebene Wasser im Ofen und geht zurück ins Material.
- Die Spule selbst ist nicht beliebig warmfest. Eine Pappspule übersteht mehr als manche Kunststoffspule, verzieht sich aber bei Feuchtigkeit – prüfen Sie vorher, was Sie hineinstellen.
Verklebte Wicklungen sind der teure Ausgang dieses Versuchs: Das Filament lässt sich nicht mehr abziehen, der Vorschub blockiert, die Spule ist verloren. Wer regelmäßig trocknet, fährt mit einer Trockenbox günstiger als mit der zweiten ruinierten Spule.
Filament lagern, damit Trocknen die Ausnahme bleibt
Trocknen ist Reparatur. Die eigentliche Arbeit ist die Lagerung, und sie kostet fast nichts:
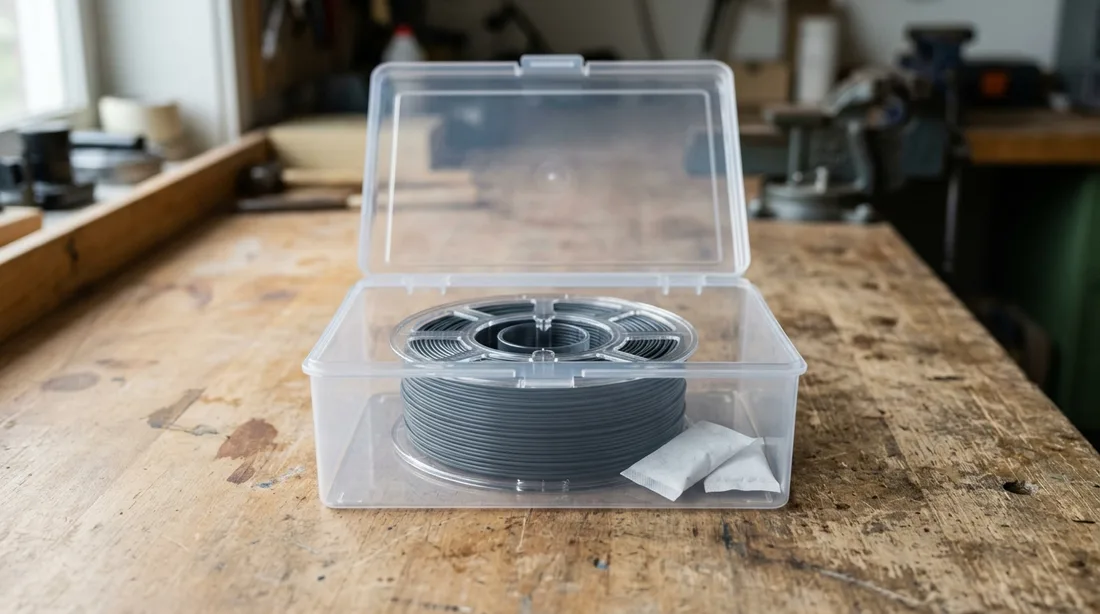
- Den Originalbeutel aufheben. Er ist dicht, er passt, und mit dem mitgelieferten Trockenmittel wieder verschlossen ist er eine brauchbare Lagerlösung.
- Trockenmittel regenerieren statt wegwerfen. Silicagel mit Farbindikator zeigt, wann es gesättigt ist.
- Ein Hygrometer in den Behälter legen. Ohne Messwert ist „trocken genug" eine Vermutung.
- Angebrochene Spulen nicht auf dem Drucker parken. Die Spule, die zwischen zwei Drucken wochenlang im Halter hängt, ist die Spule, die später knackt.
- Die laufende Spule in die Box. Bei PETG, ASA und carbonfasergefüllten Filamenten ist das kein Luxus, sondern Teil des Druckprofils.
Welche Materialien wie empfindlich sind
Die Reihenfolge ist in der Praxis stabil, auch wenn die Übergänge fließend sind:
- PLA und PLA+ ziehen am langsamsten Feuchtigkeit. Frisch aus der Vakuumverpackung müssen Sie nichts tun; nach Wochen im offenen Regal meldet sich leichtes Stringing – genau so beschreibt es eine Rezension zu unserem meistbewerteten PLA-Eintrag.
- PETG reagiert deutlich schneller und zeigt es am Stringing. Hier lohnt die Trockenbox am ehesten.
- ABS und ASA vertragen höhere Trockentemperaturen, sind dafür aber beim Druck ohnehin anspruchsvoll – mehr dazu im Ratgeber zu ABS und ASA.
- Carbonfasergefüllte Spulen zählen laut unserer Quelle zu den empfindlichsten im Feld. Zu unserem PETG-CF-Eintrag gehört sorgfältiges Trocknen zur Grundausstattung, nicht zur Fehlersuche. Für TPU gilt als Elastomer grundsätzlich dieselbe Vorsicht, auch wenn unsere Rezensionen dazu keine eigene Beobachtung liefern.
Spulen, die trocken ankommen
Eine vakuumversiegelte Lieferung nimmt Ihnen meist den ersten Trockengang ab – vereinzelte Ausnahmen sind oben beschrieben. Diese Einträge aus unserem Vergleich nennen sie in der Herstellerangabe, zwei davon zusätzlich mit Trockenmittelbeutel:

eSUN PLA Filament 1,75 mm, PLA Basic, Schwarz
Vielfach bewertetes PLA-Basic-Filament mit zuverlässiger Verarbeitung und einer vom Hersteller angegebenen Maßgenauigkeit von ± 0,03 mm.

GIANTARM PETG Filament 1,75 mm, Schwarz, 1 kg
Günstigstes PETG im Vergleich, laut Rezensionen sauber und stringingarm – eine Rezension dokumentiert jedoch Durchmesserschwankungen mit Extruder-Skipping.

SainSmart TPU 3D-Drucker Filament 1,75 mm, Schwarz, 0,8 kg
Das teurere der beiden Flexfilamente – laut Rezensionen sehr starke Schichthaftung, aber 32,49 € je Kilogramm und im Vorschub anspruchsvoller.
Fazit
Feuchtigkeit ist die häufigste Ursache für Druckbilder, die niemand erklären kann – und die einzige, die sich ohne neue Spule beheben lässt. Erkennen Sie sie am Knacken und am hartnäckigen Stringing, trocknen Sie unterhalb der Erweichungstemperatur des Materials, und lagern Sie danach so, dass der zweite Trockengang ausbleibt.
Welche Spule wie ausgeliefert wird und wie wir sie einordnen, steht im großen Filament-Vergleich. Kurze Antworten zu Lagerung, Haltbarkeit und Einstellungen sammelt unsere FAQ.